Hàn plasma so với hàn TIG trong chế tạo tàu
News Details
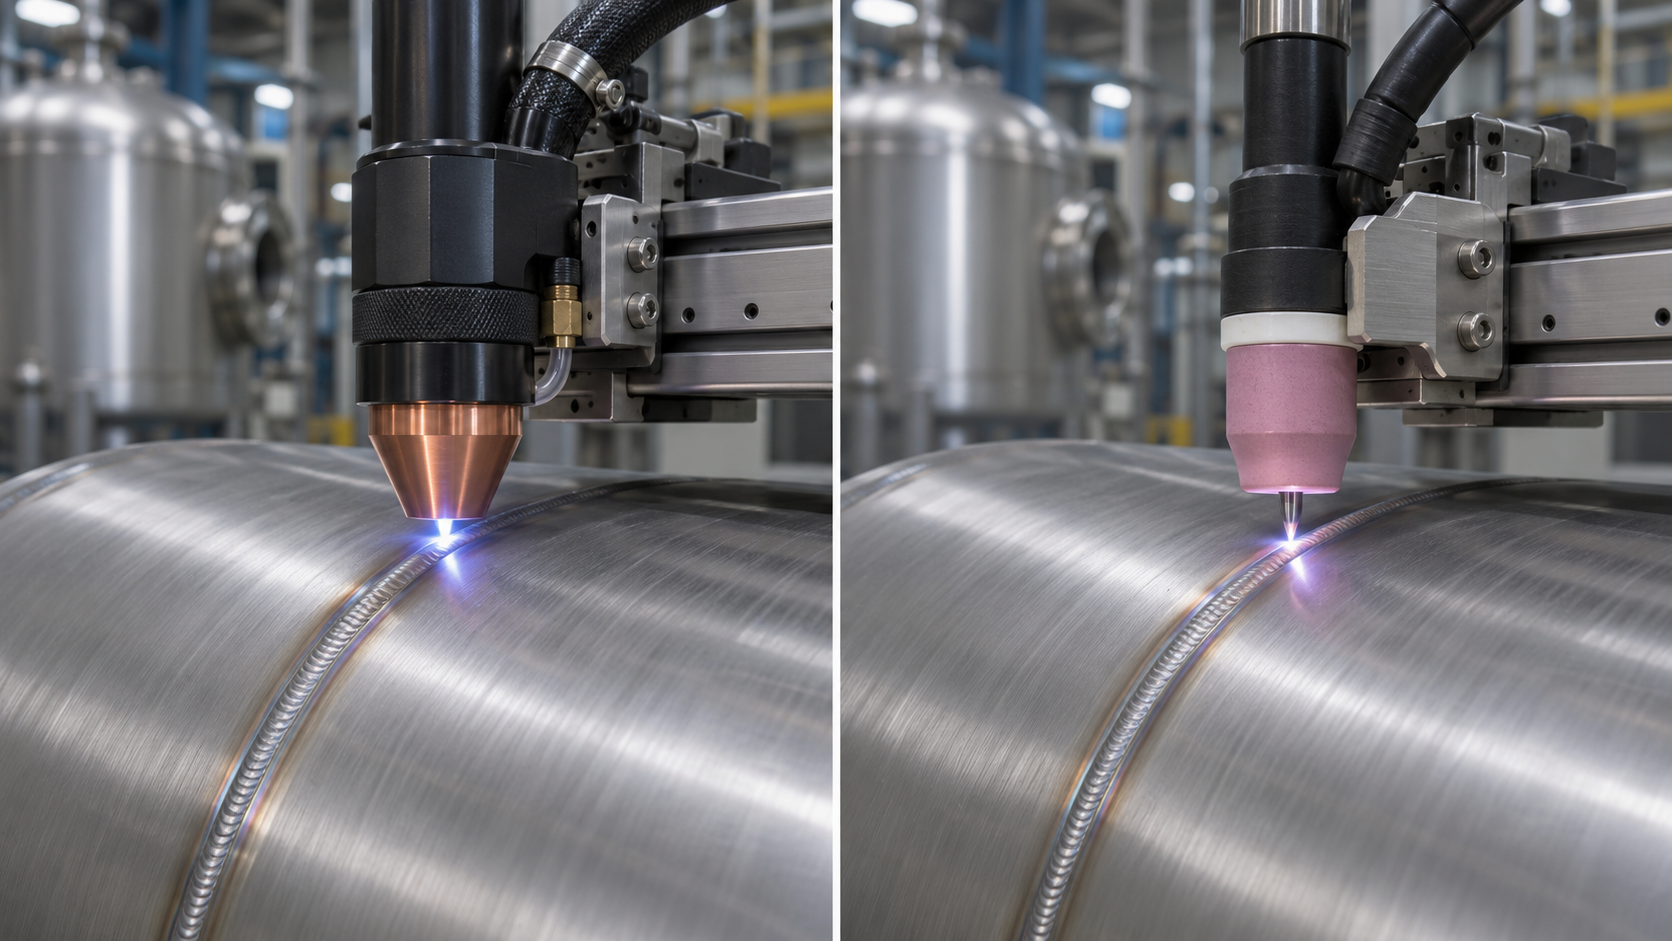
Một vỏ bình được cuộn có một đường nối thẳng nơi hai cạnh tấm gặp nhau. Một nhà chế tạo có thể hàn đường nối đó bằng plasma hoặc TIG. Lựa chọn phụ thuộc vào yếu tố nào chiếm nhiều thời gian trong xưởng. Nếu một đường nối lặp lại cần nhiều lớp hàn để đạt được độ xuyên thấu hoàn toàn, hàn plasma khoá lỗ là đáng để thử nghiệm. Nếu quy trình TIG hiện có đã tạo ra một đường hàn được chấp nhận trong một lớp, thì việc tự động hóa sự di chuyển của mỏ hàn có thể mang lại giá trị cao hơn so với việc thay đổi quy trình.
Sự khác biệt giữa hàn plasma và hàn TIG là gì?
Hàn TIG (Tungsten Inert Gas - hàn hồ quang khí trơ điện cực vonfram) sử dụng hồ quang giữa điện cực vonfram và vật liệu gia công. Hồ quang làm nóng chảy các cạnh của đường nối, trong khi khí bảo vệ bảo vệ kim loại nóng chảy. Quá trình này có thể sử dụng dây phụ kim loại khi đường nối yêu cầu. Trong hàn TIG tự động, máy hướng dẫn mỏ hàn dọc theo đường nối hoặc quay bình bên dưới nó.
Hàn hồ quang plasma (PAW) cũng sử dụng điện cực vonfram. Sự khác biệt chính nằm ở mỏ hàn. Hệ thống hàn PAW dẫn khí qua một vòi phun đồng nhỏ làm hẹp hồ quang và tập trung nhiệt của nó. Ở chế độ khoá lỗ, hồ quang tạo ra một lỗ nhỏ xuyên qua đường nối. Khi mỏ hàn di chuyển về phía trước, kim loại nóng chảy chảy về phía sau lỗ và làm kín nó. Trên một đường nối phù hợp, điều này có thể tạo ra một mối hàn xuyên thấu hoàn toàn trong một lớp.
Khi nào một hệ thống hàn PAW trở nên hợp lý?
Hãy xem xét một xưởng sản xuất cùng một loại vỏ thép không gỉ mỗi tuần. Quy trình TIG của nó cần nhiều hơn một lớp dọc theo mỗi đường nối dài. Nếu một thử nghiệm plasma tạo ra một mối hàn chấp nhận được trong một lớp, xưởng sẽ tiết kiệm được một chuyến đi hoàn toàn dọc theo vỏ mỗi khi xóa bỏ một lớp. Sự tiết kiệm đó tăng lên theo độ dài đường nối và khối lượng đơn hàng.
Câu hỏi quan trọng là liệu kết quả có ổn định trong một lò thông thường hay không. Mật độ tấm một mình không thể quyết định lựa chọn. Khe hở đường nối, sự căn chỉnh cạnh, tốc độ di chuyển và lưu lượng khí plasma đều ảnh hưởng đến mối hàn. Thử nghiệm các vỏ từ quy trình cuộn của riêng bạn, bao gồm các bộ phận gần giới hạn của dung sai lắp ráp của bạn. Đối với một đường nối tròn, cũng hãy kiểm tra điểm nơi mối hàn kết thúc. Hệ thống phải đóng khoá lỗ một cách sạch sẽ khi hoàn thành vòng tròn.
Khi nào hàn TIG tự động là lựa chọn phù hợp hơn?
Hàn TIG tự động là một điểm khởi đầu thực tế khi xưởng đã có một quy trình TIG tạo ra cấu hình gốc cần thiết. Gốc là mặt dưới của mối hàn, thường nằm bên trong vỏ. Nếu bề mặt đó khó tiếp cận sau khi lắp ráp, hãy bao gồm hình dạng và độ hoàn thiện của nó trong thử nghiệm thiết bị.
Hãy lấy một vỏ mỏng đã qua kiểm tra sau một lớp TIG. Plasma không có lớp phụ để loại bỏ trong công việc này. Thay vào đó, hãy đo thời gian mà người vận hành dành để căn chỉnh các cạnh, cài đặt mỏ hàn và nạp vỏ tiếp theo. Việc kẹp chặt tốt hơn hoặc di chuyển mỏ hàn lặp lại có thể rút ngắn chu kỳ sản xuất lô hàng trong khi vẫn giữ nguyên cấu hình mối hàn mà khách hàng chấp nhận.
Plasma và TIG có thể hoạt động trên cùng một đường nối của bình không?
Có. Máy hàn đường nối dọc cố định của Juchuang kết hợp plasma và TIG cho các đường nối thẳng trên vỏ hình trụ, hình nón và tấm phẳng. Nó được thiết kế để hàn từ một bên trong khi tạo ra một đường hàn ở phía ngược lại. Đối với người mua bình, điều này làm cho đường hàn bên trong trở thành một điểm hữu ích để kiểm tra trong quá trình trình diễn. Khám phá máy hàn đường nối dọc cố định của Juchuang.
Người mua nên so sánh hàn plasma và hàn TIG như thế nào trong một thử nghiệm?
Cung cấp cho mỗi nhà cung cấp cùng loại vật liệu, bản vẽ vỏ, phạm vi độ dày thành và tiêu chí chấp nhận. Sau đó, so sánh bốn kết quả.
| Đo lường thử nghiệm | Cần ghi lại gì |
|---|---|
| Thời gian lắp ráp | Số phút dành để căn chỉnh, kẹp chặt và tack đường nối trước khi hàn |
| Thời gian chu trình hoàn chỉnh | Thời gian từ lúc nạp vỏ đến lúc dỡ vỏ, bao gồm mọi lớp hàn |
| Chất lượng mối hàn | Cấu hình gốc, biến dạng sau khi tháo kẹp và kết quả của các kiểm tra cần thiết |
| Chi phí trên mỗi đường nối được chấp nhận | Tổng chi phí lô hàng, bao gồm nhân công, khí, dây, vật tư tiêu hao và làm lại, chia cho số lượng đường nối được chấp nhận |
Đối với một bình chịu áp lực, hãy thống nhất với kỹ sư hàn của bạn về trình độ quy trình và các yêu cầu kiểm tra áp dụng cho công việc. Sau đó, sử dụng thử nghiệm để trả lời câu hỏi mua hàng. Liệu plasma có cắt đủ lớp để giảm chi phí trên mỗi bình được chấp nhận, hay hàn TIG tự động đã cung cấp mối hàn cần thiết ở năng suất mục tiêu của bạn?


