Công nghệ Nitriding Gương


Trong sản xuất cao cấp, thiết kế vật lý của lò chân không chỉ là một nửa của công thức. Yếu tố phân biệt thực sự nằm ở phần mềm, công thức và công nghệ quy trình chuyên biệt hoạt động bên trong buồng.
Công ty TNHH Công nghệ Tự động hóa Jiangsu 聚创 cung cấp một danh mục công nghệ quy trình gia tăng plasma đặc biệt (Special Plasma-Enhanced Process Technologies) độc quyền, chạy theo công thức. Dựa trên hơn mười năm nghiên cứu và phát triển vật lý plasma, các quy trình chuyên biệt này cho phép các nhà máy đạt được khả năng bảo vệ chống mài mòn cực cao đồng thời bảo toàn bề mặt hoàn thiện chất lượng gương và kết cấu vi mô phức tạp.
1. Công nghệ Nitriding Gương (Quy trình Màn Hiệu Động)
Nitriding ion truyền thống đặt phôi làm việc trực tiếp trên catot. Mặc dù hiệu quả cho các thành phần khối, sự phóng điện phát sáng trực tiếp này bắn phá bề mặt kim loại với các ion năng lượng cao, gây ra sự phun vi mô. Quy trình này vốn có sẽ phá hủy hoàn thiện gương, để lại bề mặt mờ, sương mù cần được đánh bóng hậu xử lý chậm, tốn kém.
Công nghệ Nitriding Gương đặc trưng của chúng tôi hoàn toàn vượt qua hạn chế này. Quy trình đại diện cho sự hợp nhất hoàn hảo của Nitriding Plasma Màn Hiệu Động (ASPN) và điều khiển nguồn pulsed tần số cao của Juchuang.
Nguyên lý Kỹ thuật của Nitriding Màn Hiệu Động:
Thay vì xử lý phôi làm việc như catot, một màn kim loại phụ trợ (màn hiệu động) được đặt xung quanh tải và kết nối với điện thế âm. Các thành phần thực tế được đặt ở trạng thái nổi hoặc catot yếu.
Khi nguồn điện được kích hoạt, phóng điện phát sáng hình thành chỉ trên màn, tạo ra các ion nitơ hoạt động và các gốc trung tính. Các hạt hoạt động này sau đó được chuyển nhẹ lên bề mặt phôi làm việc thông qua tuần hoàn khí chân không.
Ưu điểm Quy trình Cốt lõi:
-
Bảo toàn Hoàn thiện Nguyên bản: Vì không có sự phun catot trực tiếp hoặc bắn phá ion trên phôi làm việc, độ sáng bóng cao gốc hoặc kết cấu da bò phức tạp của khuôn được bảo toàn 100%. Không cần đánh bóng thủ công hậu xử lý hoặc hiệu chỉnh kích thước.
-
Không Rủi Ro Chập Điện: Nguồn điện pulsed tần số cao giám sát buồng với tốc độ lấy mẫu 100 MHz. Bằng cách giữ cho ánh sáng hoạt động trên màn, nó hoàn toàn loại bỏ rủi ro chập điện cục bộ đánh vào và tạo lỗ trên các cạnh khuôn mỏng manh, bảo vệ các thành phần giá trị cao.
-
Độ Cứng Bề Mặt Cực Cao: Lớp nitơ khuếch tán đạt độ cứng bề mặt lên đến HV 900 (HRC 67). Điều này xây dựng một nền tảng chống mài mòn và chịu mỏi cực cao sâu bên dưới bề mặt thép.
Lĩnh Vực Ứng Dụng Chính:
-
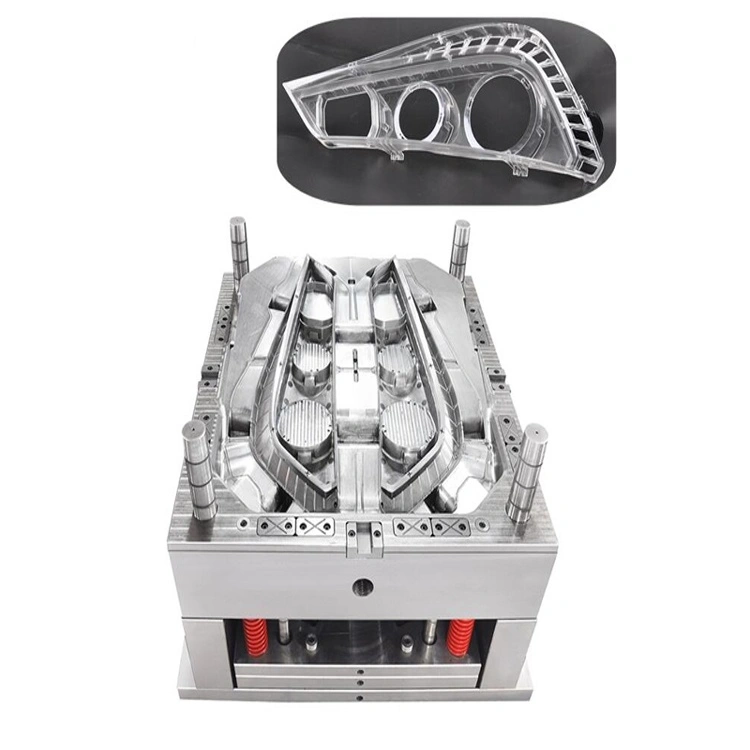
Khuôn Đèn Pha Ô Tô: Cứng hóa an toàn các khuôn phản quang đèn pha phức tạp, nhiều khoang đồng thời giữ bề mặt gương quang học hoàn hảo.
-
Khuôn Vỏ Ngoài Hàng Tiện Ích Trắng: Bảo toàn bề mặt đánh bóng cao trên các khuôn tiêm nhựa lớn cho thiết bị gia dụng.
-
Khuôn Ốp Hộp Sản Phẩm 3C Cao Cấp: Cứng hóa các khuôn độ chính xác cao cho vỏ điện thoại thông minh, máy tính xách tay và máy tính bảng.
-
Khuôn Đóng Gói Mỹ Phẩm: Đảm bảo giải khuôn nhanh và hoàn thiện bóng cao, sạch sẽ trên các công cụ khuôn hộp mỹ phẩm.
2. Công thức Lớp Phức Hợp Đa Quy Trình Nâng Cao
Ngoài nitriding, Juchuang đã phát triển một thư viện gồm bảy công thức lớp phủ phức hợp PVD và PACVD chuyên biệt, hiệu suất cao. Các công thức này cho phép các nhà sản xuất điều chỉnh các thuộc tính bề mặt của họ để phù hợp với các ứng suất nhiệt và cơ học cụ thể:
Công thức Lớp Phức Hợp 聚创:
-
E-CRN (Crôm Nitrua)
-
Thành Phần: CrN
-
Độ Cứng Bề Mặt: 2200 HV
-
Nhiệt Độ Quy Trình: < 500°C
-
Ứng Dụng Tốt Nhất: Tua đục, cắt phẳng và khuôn cắt phẳng mịn; khuôn đúc nhôm yêu cầu bảo vệ chống va đập và ăn mòn đặc biệt.
-
-
E-TIC (Titanium Carbide)
-
Thành Phần: TiC
-
Độ Cứng Bề Mặt: 3300 HV
-
Nhiệt Độ Quy Trình: < 500°C
-
Ứng Dụng Tốt Nhất: Khuôn kéo, uốn và gấp tấm kim loại nặng xử lý thép cacbon.
-
-
E-CRCN (Crôm Carbonitrua)
-
Thành Phần: CrCN
-
Độ Cứng Bề Mặt: 2800 HV
-
Nhiệt Độ Quy Trình: < 500°C
-
Ứng Dụng Tốt Nhất: Các hoạt động kéo sâu khối lượng lớn nơi dòng chảy tấm kim loại mượt mà, không bị hạn chế là quan trọng để ngăn ngừa rách.
-
-
E-ALCRN (Nhôm Crôm Nitrua)
-
Thành Phần: AlCrN
-
Độ Cứng Bề Mặt: 3300 HV
-
Nhiệt Độ Quy Trình: < 500°C
-
Ứng Dụng Tốt Nhất: Kéo và định hình hiệu suất cao của thép độ bền cao tiên tiến (AHSS), cung cấp khả năng chống oxy hóa nhiệt độ cao xuất sắc.
-
-
E-TICN (Titanium Carbonitrua)
-
Thành Phần: TiCN
-
Độ Cứng Bề Mặt: 3000 HV
-
Nhiệt Độ Quy Trình: < 500°C
-
Ứng Dụng Tốt Nhất: Định hình và kéo thép không gỉ và thép độ bền cao, ngăn ngừa mài mòn dính cực độ và hàn lạnh vật liệu.
-
-
E-DLC (Carbon Tương Tự Kim Cương)
-
Thành Phần: a-C:H
-
Độ Cứng Bề Mặt: 1500 HV
-
Nhiệt Độ Quy Trình: 250°C
-
Ứng Dụng Tốt Nhất: Khuôn đục cho nhôm và hợp kim phi kim; lõi trượt, bộ đẩy và pin trong khuôn nhựa hoặc cao su yêu cầu bôi trơn khô, không chất lỏng.
-
-
E-CRN(DLC) (Crôm-DLC kép)
-
Thành Phần: Lớp CrN + DLC
-
Độ Cứng Bề Mặt: 2300 HV
-
Nhiệt Độ Quy Trình: 170°C đến 400°C
-
Ứng Dụng Tốt Nhất: Công cụ cắt cho vật liệu mềm, dính (như nhôm hoặc hợp kim đồng) và khớp cơ khí chính xác yêu cầu cả độ cứng cao và trượt ít ma sát.
-
Sản phẩm được đề xuất
[越南语]推荐产品


