Điều gì là Cong dọc trong Hàn? Nguyên nhân và Giải pháp
News Details
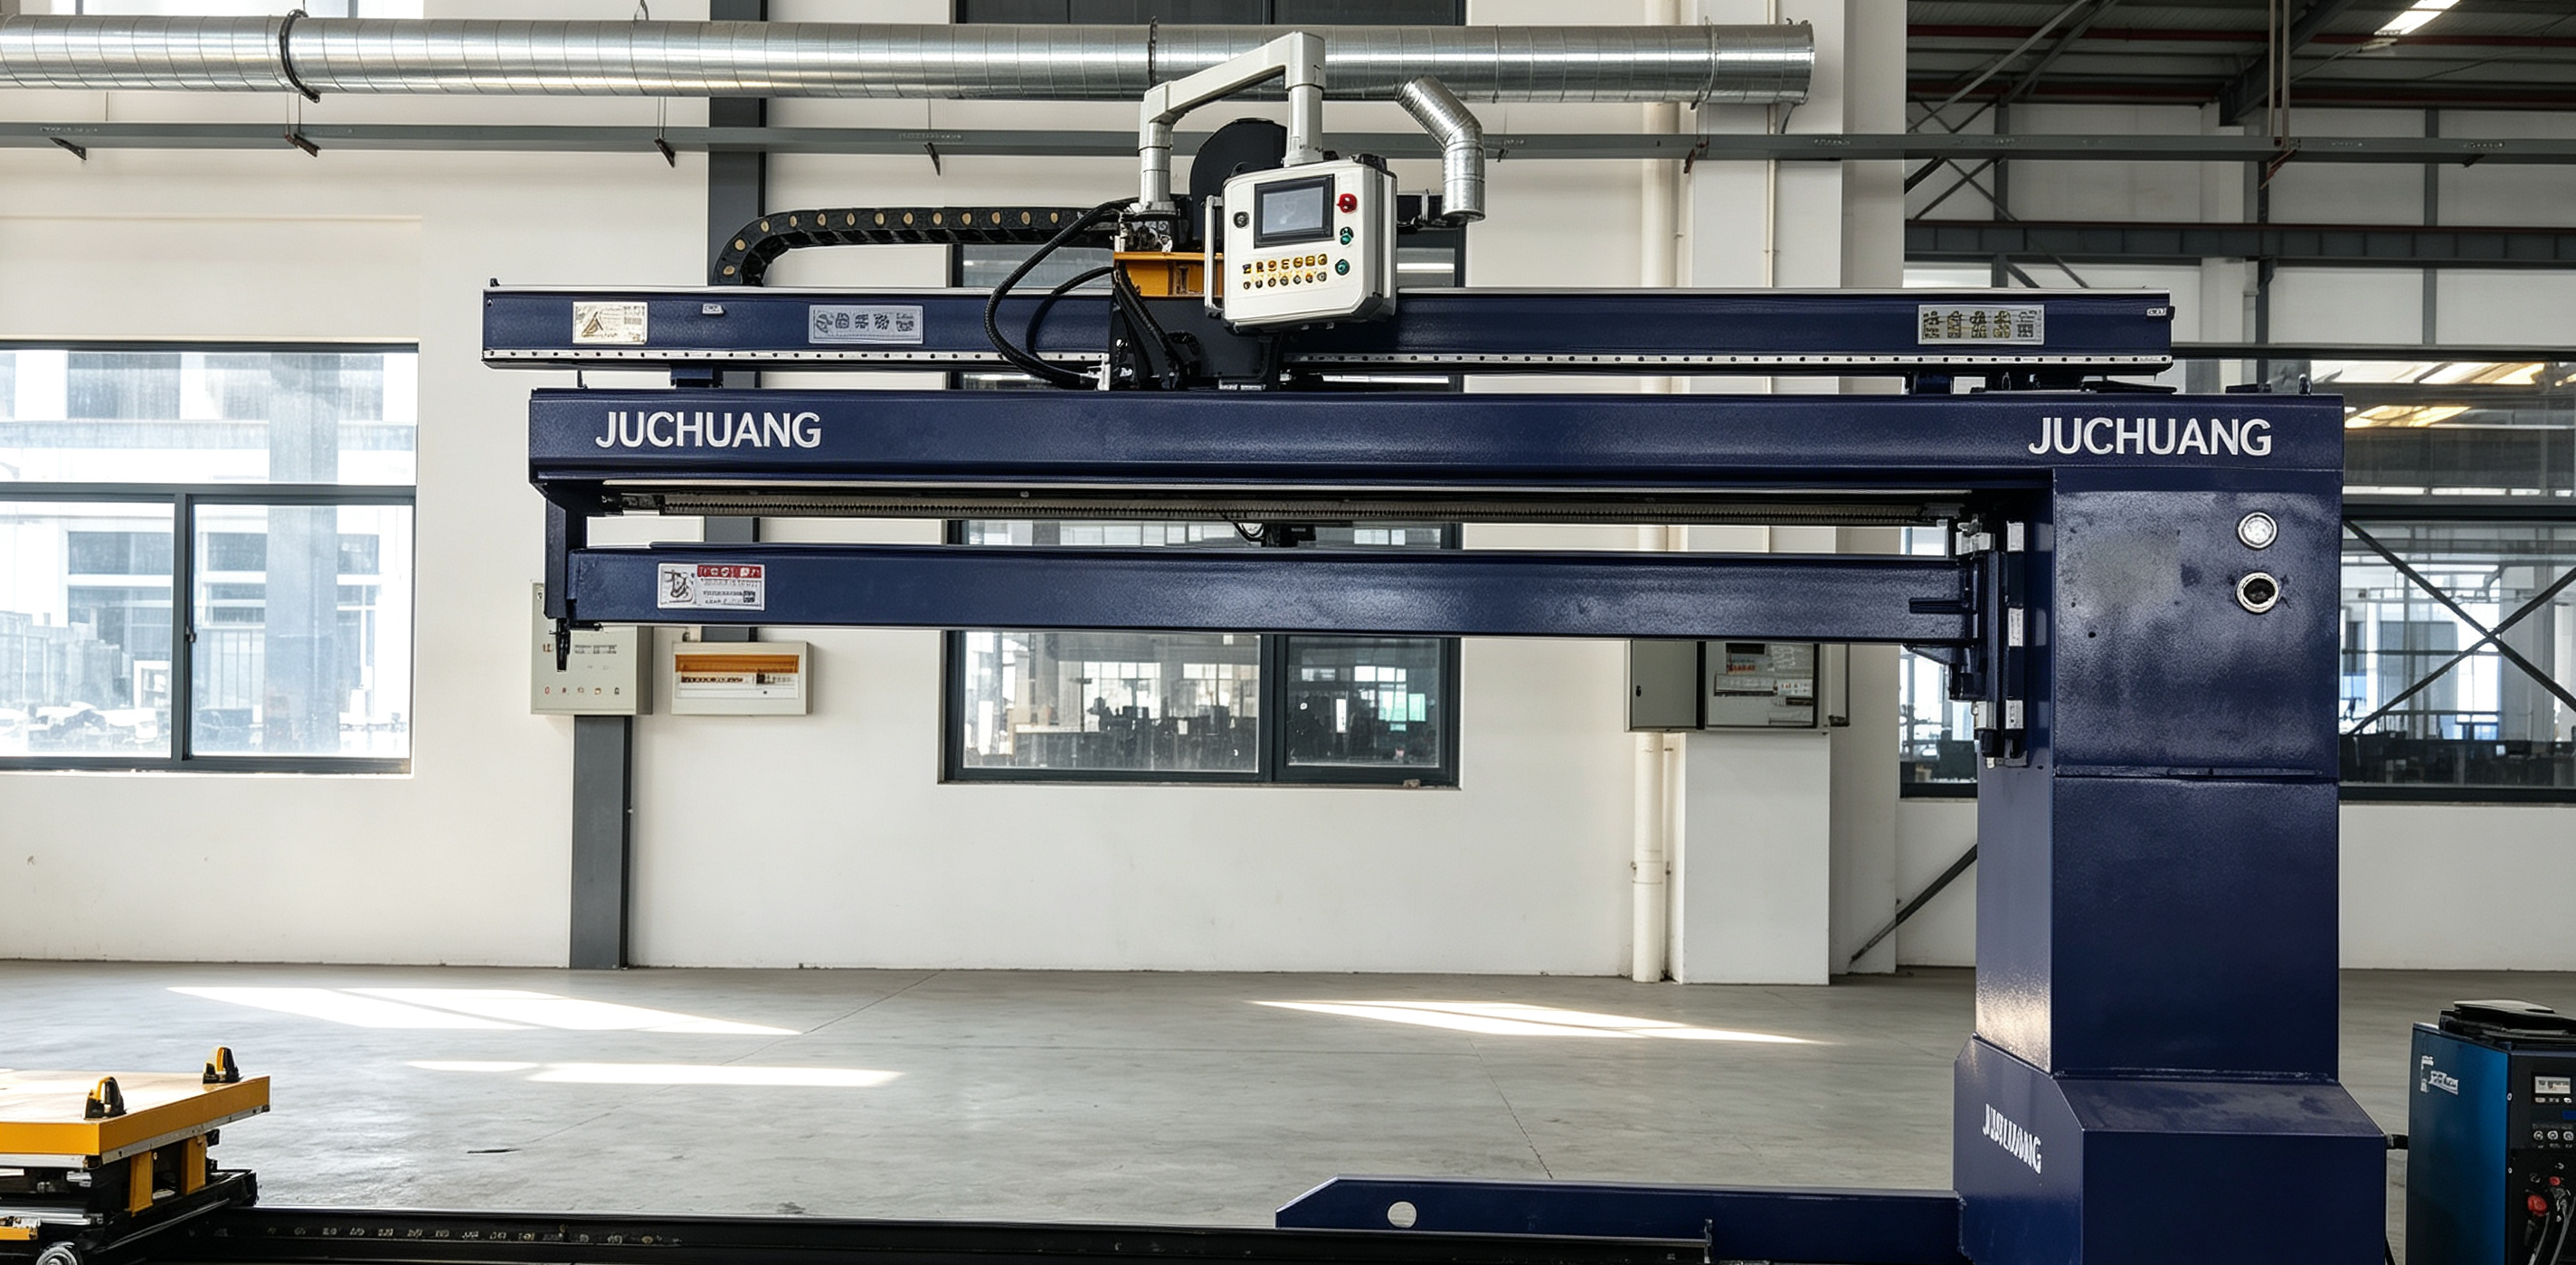
Khi làm việc với tấm kim loại và tấm dày, biến dạng nhiệt có thể nhanh chóng biến một thành phần thẳng thành một đống cong. Một trong những dạng biến dạng nhiệt phổ biến nhất là vòng cong dọc.
Nếu bạn sản xuất ống kim loại, bồn chứa hoặc dầm kết cấu, việc hiểu cách ngăn chặn sự uốn cong này là rất cần thiết. Trong hướng dẫn này, chúng ta sẽ phân tích vòng cong dọc là gì, tại sao nó xảy ra dọc theo mép hàn dọc và cách giữ các bộ phận của bạn hoàn toàn thẳng.
Hàn dọc là gì?
Trước khi tìm hiểu về vòng cong, việc trả lời một câu hỏi cơ bản sẽ hữu ích: Hàn dọc là gì?
Hàn dọc là một kết nối hàn thẳng chạy dọc theo chiều dài của một chi tiết. Ví dụ, khi một tấm thép phẳng được cuộn thành hình trụ để làm ống, hai cạnh dài gặp nhau dọc theo mặt bên. Việc nối các cạnh đó tạo ra một mép hàn dọc dài và thẳng.
Vì mép hàn này kéo dài trên toàn bộ chiều dài của chi tiết, nó hấp thụ một lượng nhiệt lớn trong quá trình hàn.
Cách vòng cong dọc xảy ra
Vậy, vòng cong dọc chính xác là gì?
Vòng cong dọc xảy ra khi một chi tiết kim loại uốn cong hoặc vênh theo chiều dài của nó sau khi hàn. Sự uốn cong này xảy ra vì kim loại nở ra khi bị nóng và co lại khi nguội xuống.
Đây là quá trình từng bước diễn ra:
-
Sự nóng lên không đồng đều: Trong quá trình hàn, kim loại ngay xung quanh kết nối trở nên cực kỳ nóng, trong khi phần còn lại của tấm vẫn tương đối mát.
-
Sự co lại của kim loại: Khi hồ hàn nóng nguội, hạt hàn co lại theo chiều dài.
-
Lực kéo: Bởi vì hạt hàn đang nguội cố gắng ngắn lại chính nó trong khi kim loại mát xung quanh chống lại, nó kéo các đầu của chi tiết lên trên hoặc vào trong.
Kết quả là, chi tiết phẳng hoặc hình trụ vươn thành hình vòng cong, dẫn đến các vấn đề lắp ghép trong quá trình lắp ráp cuối cùng.
Các yếu tố làm tăng biến dạng vòng cong
Một số yếu tố hàng ngày trong xưởng có thể làm vòng cong dọc trở nên tệ hơn nhiều:
-
Đầu vào nhiệt quá mức: Sử dụng cường độ dòng cao hơn hoặc hàn quá chậm thêm năng lượng nhiệt phụ, gây ra lực co lại sâu hơn.
-
Hàn lệch tâm: Đặt mép hàn ở xa trục trung tính của một chi tiết gây ra lực kéo không đồng đều, làm tăng vòng cong.
-
Tấm kim loại mỏng: Vật liệu mỏng hơn có độ cứng cấu trúc ít hơn, khiến chúng dễ dàng vênh nhiều hơn so với tấm thép dày.
-
Thiếu kẹp thích hợp: Hàn mép hàn dài mà không có kẹp cơ học nặng cho phép kim loại di chuyển tự do khi nóng.
Cách ngăn chặn vòng cong dọc
May mắn là các nhà chế tạo có thể thực hiện các bước rõ ràng để giảm thiểu hoặc loại bỏ vòng cong trong dây sản xuất của họ.
1. Tối ưu hóa các tham số hàn
Đầu tiên, giảm đầu vào nhiệt tổng thể của bạn. Sử dụng tốc độ di chuyển nhanh hơn hoặc các quy trình hồ pulsed-arc nâng cao làm giảm chiều rộng của vùng bị ảnh hưởng nhiệt,从而减少收缩。
2. Cân bằng trình tự hàn
Ngoài ra, cân bằng sự phân bố nhiệt bất cứ khi nào có thể. Trên các cấu trúc đối xứng, hàn các mặt đối diện đồng thời sẽ triệt tiêu các lực kéo đối lập.
3. Sử dụng thiết bị kẹp nặng
Quan trọng nhất, sử dụng các dụng cụ chuyên dụng được thiết kế để hấp thụ nhiệt và giữ kim loại phẳng. Máy hàn mép chuyên dụng sử dụng thanh làm lạnh đồng và kẹp ngón tay khí nén để giữ kim loại chắc chắn dọc theo toàn bộ mép hàn. Cấu hình này hút nhiệt đi nhanh chóng và ngăn kết nối kéo ra khỏi hình dạng.
Nâng cấp xưởng của bạn với máy hàn mép dọc tự động
Hàn thủ công trên các mép thẳng dài khiến việc kiểm soát nhiệt cực kỳ khó khăn. Do đó, các cơ sở sản xuất khối lượng lớn dựa vào máy hàn mép dọc tự động để đảm bảo kết quả thẳng và chất lượng cao.
Một máy tự động kiểm soát tốc độ đèn hàn với độ chính xác tuyệt đối. Bằng cách duy trì tốc độ di chuyển không đổi và chiều dài hồ đồng đều, nó đảm bảo đầu vào nhiệt nhất quán từ đầu đến cuối—giảm đáng kể rủi ro vòng cong.
Nếu bạn đang tìm cách thay thế các quy trình thủ công hoặc mở rộng năng lực sản xuất của mình, khám phá một máy hàn mép dọc hiệu suất cao có bán từ các chuyên gia đáng tin cậy như JCWeldtech có thể giúp bạn loại bỏ công việc sửa chữa lại, tăng năng suất và đạt được các mép hàn hoàn hảo, không biến dạng mỗi lần.


